Muitas indústrias ainda usam processos de pintura que cobrem bem as superfícies visíveis, mas falham nas cavidades internas, nas quinas fechadas e nas regiões que a pistola simplesmente não alcança. O resultado aparece meses depois: corrosão iniciando exatamente nos pontos que o processo deixou descobertos. A Pintura KTL, termo pelo qual a eletrodeposição catódica é conhecida no mercado industrial brasileiro, resolve esse problema de forma sistemática, e entender como o processo funciona é o primeiro passo para avaliar se ele se encaixa na sua linha de produção. O processo não depende do ângulo da pistola nem da habilidade do operador: a física da deposição eletroquímica garante que o revestimento chegue a toda a superfície metálica, inclusive onde nenhum outro método alcança de forma consistente. Neste artigo, você vai entender como cada etapa funciona, onde a eletrodeposição catódica entrega resultado de verdade, onde não faz sentido aplicá-la e como dimensionar uma linha adequada para a sua operação.
O que é a eletrodeposição catódica e por que ela funciona diferente
A física por trás do processo
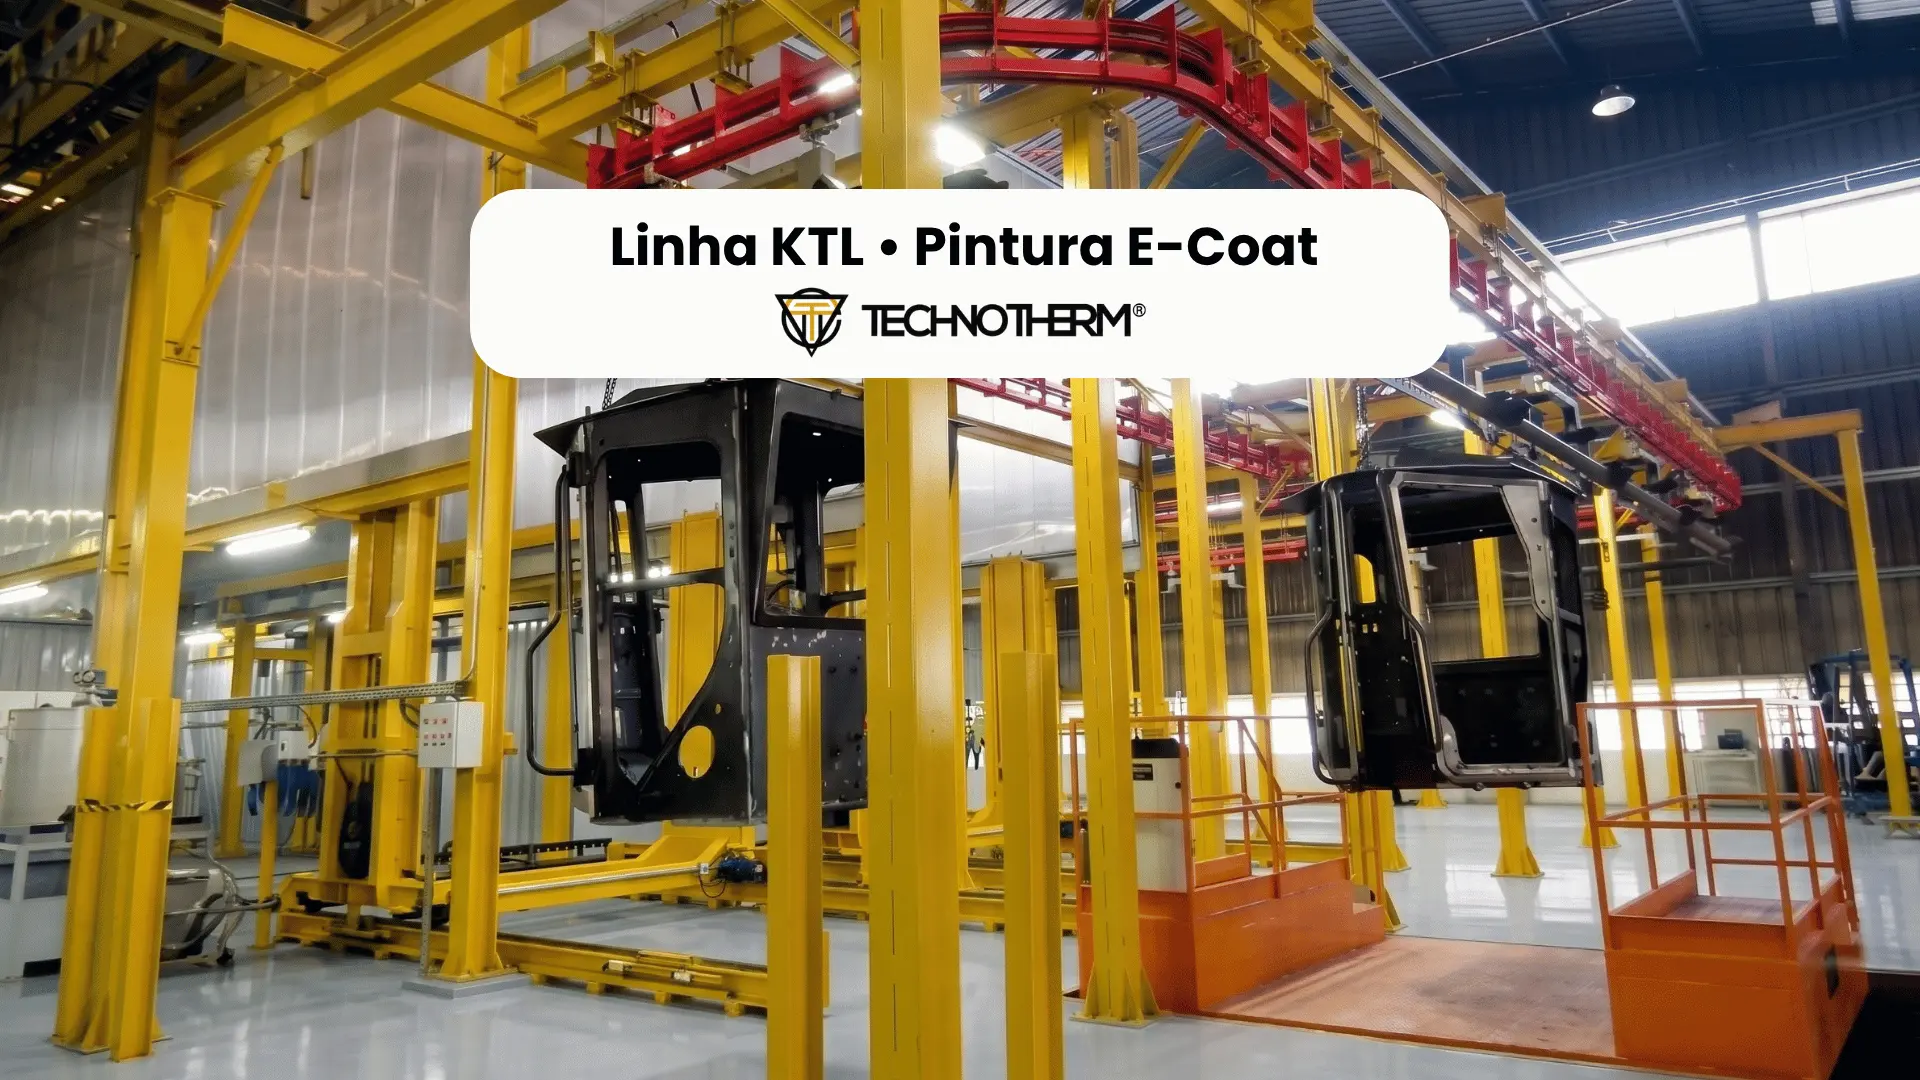
Na pintura KTL, a peça metálica é submersa em um tanque com banho aquoso de tinta e recebe corrente elétrica, atuando como cátodo do circuito. As partículas de tinta, carregadas eletricamente, migram em direção à peça e se depositam de forma contínua sobre toda a superfície metálica. Isso inclui quinas vivas, reentrâncias, tubos e cavidades ocas que qualquer processo por pulverização tem dificuldade de alcançar.
O mecanismo é diferente de todas as alternativas convencionais porque a deposição acontece pela atração elétrica entre partícula e substrato, não pelo impacto físico da tinta. As zonas de sombra típicas da pulverização são minimizadas de forma expressiva, embora parâmetros de banho e geometria da peça possam gerar variações quando não controlados adequadamente.

Por que a uniformidade do filme é um diferencial técnico real
A espessura do filme, tipicamente entre 15 e 25 µm para peças automotivas e 20 a 30 µm para aplicações agrícolas, é controlada pelos parâmetros elétricos do processo, não pela habilidade do aplicador. Isso significa proteção consistente em toda a peça, da superfície mais exposta até a parede interna de um perfil tubular, diferença que pode determinar centenas de horas a mais em ensaios de resistência à corrosão.
Para chassis de veículos, suspensões, eixos e implementos agrícolas, essa uniformidade não é um detalhe estético. As partes internas não tratadas são o ponto de origem clássico de corrosão em estruturas metálicas. A eletrodeposição catódica figura entre os processos mais eficazes para tratamento uniforme dessas regiões, justamente por não depender de linha de visão entre o aplicador e a superfície.
Pintura KTL: etapas do processo, do pré-tratamento à cura em estufa
Pré-tratamento: onde a qualidade começa
Antes de entrar no tanque de eletrodeposição, a peça passa por uma sequência rigorosa de preparação: desengraxe, decapagem, lavagem, fosfatização de zinco e enxágues sucessivos. Cada etapa tem função específica e não pode ser omitida. Qualquer resíduo de óleo, graxa ou óxido compromete a aderência do revestimento e pode contaminar o banho de tinta, gerando defeitos nas peças seguintes do lote.
A fosfatização de zinco opera tipicamente com pH entre 2,8 e 3,2, temperatura de 50 a 60°C e tempo de imersão de 3 a 4 minutos, janela prática frequentemente adotada em linhas industriais com base em referências técnicas do setor. Fora dessas faixas, a camada de fosfato fica irregular e a aderência do revestimento cai. O pré-tratamento é a condição para que todo o restante do processo funcione: uma linha de eletrodeposição bem dimensionada não recupera o que uma etapa de preparação deficiente comprometeu.
Imersão catódica e os parâmetros que não podem variar
Com a peça limpa e fosfatizada, ela entra no tanque de eletrodeposição totalmente submersa. A corrente elétrica é aplicada e as partículas de tinta migram e se depositam de forma contínua. Os parâmetros críticos nessa etapa são o pH e a condutividade do banho, a intensidade e o tempo de corrente, e a relação entre ânodo e cátodo, que deve ser mantida em torno de 1:4 para garantir deposição uniforme.
Desvios nessa relação resultam em espessura irregular, com as regiões mais críticas, justamente aquelas onde a proteção precisa ser mais confiável, sendo as primeiras afetadas.
O monitoramento contínuo do banho é o que garante consistência ao longo de toda a produção. Um desvio de condutividade não corrigido a tempo pode comprometer um lote inteiro de peças antes que qualquer inspeção visual detecte o problema.
Cura em estufa e controle de qualidade final
Após a imersão, a peça passa pela estufa de cura, onde o filme orgânico é polimerizado. A faixa típica é de 160 a 180°C por 15 a 30 minutos, variando conforme a geometria da peça e o sistema de tinta utilizado. A cura define a resistência mecânica final do revestimento e determina o desempenho anticorrosivo real da peça em campo.
O controle de qualidade pós-cura inclui medição de espessura de filme, teste de aderência e resistência à névoa salina. Esses são os parâmetros de aceitação que confirmam se o processo funcionou dentro das especificações ou se alguma variável saiu do controle ao longo do ciclo.
Vantagens concretas e limitações que você precisa conhecer antes de especificar
O que a pintura catódica por imersão entrega de fato
A eletrodeposição catódica entrega cobertura uniforme em geometrias complexas, resistência elevada à corrosão em ambientes com umidade, salinidade e poluentes, aderência consistente e estabilidade de resultado em linha de produção de alto volume. Em aplicações automotivas, componentes revestidos por pintura KTL podem atingir 500 horas ou mais em ensaios de névoa salina, dependendo da especificação OEM e do sistema de tinta adotado, resultado que varia conforme o projeto e as exigências do cliente final. A eletrodeposição catódica funciona especialmente bem como primer de base, criando uma plataforma anticorrosiva sólida para os acabamentos posteriores.
Para indústrias que produzem grandes volumes de peças com geometria complexa e alta exigência de durabilidade, o processo entrega resultado consistente nas regiões internas das peças, algo que processos por pulverização têm dificuldade estrutural de replicar.
Onde a pintura KTL não é a escolha certa
A eletrodeposição catódica não é uma solução de acabamento final. O processo não oferece variedade de cores, texturas ou efeitos visuais, e o filme depositado não é adequado para aplicações onde o acabamento é o requisito principal. Para peças simples de aço com baixa exigência anticorrosiva, alternativas mais econômicas são suficientes.
O investimento em linha de produção é significativo. Com base na experiência da Technotherm em projetos de linha completa, o custo de implantação costuma situar-se entre R$ 4 e R$ 6 milhões, faixa que varia conforme o escopo, a capacidade e o nível de automação contratados. Esse patamar de investimento só se justifica para volumes altos de produção e peças com exigência anticorrosiva real, onde o custo de manutenção reduzido ao longo da vida útil compensa o desembolso inicial.
Onde as pinturas KTL entregam resultado: aplicações por setor
Automotivo e agrícola: onde o processo nasceu e amadureceu
Chassis, suspensões, eixos e carrocerias automotivas foram as primeiras grandes aplicações industriais da eletrodeposição catódica, justamente pela necessidade de cobertura total em estruturas tubulares e geometrias fechadas. A pintura convencional a pistola nunca resolveu esse problema de forma satisfatória nessas peças. No setor agrícola, implementos e maquinário operam expostos a umidade, solo e produtos químicos agressivos: a proteção anticorrosiva de longa duração é uma exigência de projeto, não um diferencial comercial.
Máquinas industriais, equipamentos pesados e estruturas metálicas
Equipamentos com ciclos de vida longos e exposição a ambientes agressivos se beneficiam de forma direta da durabilidade que a eletrodeposição proporciona. Máquinas de construção, estruturas metálicas industriais e componentes de veículos pesados têm no custo de manutenção ao longo da vida útil um fator determinante de competitividade. A eletrodeposição catódica contribui para reduzir esse custo porque a proteção começa nas regiões que outros processos tipicamente deixam desprotegidas, cavidades, juntas e superfícies internas que concentram umidade e acumulam agentes corrosivos.
Pintura KTL versus pintura a pó e galvanização: como comparar sem simplificar
O que cada processo protege e como
Os três processos funcionam por mecanismos distintos e não são substitutos diretos entre si. A pintura KTL forma um filme orgânico contínuo por atração eletroquímica, com alta uniformidade e excelente penetração em cavidades. A pintura a pó deposita polímero sólido por pulverização eletrostática, com maior espessura e mais opções de acabamento visual, mas sem a mesma cobertura nas regiões internas. A galvanização aplica zinco metálico que oferece proteção sacrificial eletroquímica, o zinco corrói antes do aço, mecanismo completamente diferente da barreira orgânica que a eletrodeposição catódica cria.
Quando cada técnica faz mais sentido na prática
A escolha entre os processos segue critérios objetivos. A eletrodeposição catódica é indicada quando a peça tem geometria complexa, exige cobertura interna e será base para acabamento posterior. A pintura a pó faz mais sentido quando o acabamento final é a prioridade e a geometria da peça é acessível à pistola eletrostática. A galvanização é a alternativa natural quando a proteção sacrificial do zinco é a necessidade central, especialmente em estruturas expostas sem pintura adicional.
Na prática, os três processos frequentemente aparecem combinados em uma mesma linha de produção: a pintura KTL como primer, a pintura a pó como acabamento. Essa combinação entrega proteção anticorrosiva de base e acabamento visual sem abrir mão de nenhuma das duas características.
Como dimensionar sua linha de pinturas KTL para produção em escala
Critérios técnicos para especificar o processo corretamente
O dimensionamento de uma linha de eletrodeposição catódica parte de fatores determinantes: volume de peças por turno, geometria e massa média das peças, espessura de filme especificada, tempo de ciclo e capacidade dos tanques de pré-tratamento e eletrodeposição. Um dimensionamento subestimado cria gargalo e compromete a produtividade. Um dimensionamento superdimensionado gera ociosidade e eleva o custo fixo sem retorno. Os dois erros comprometem o retorno do investimento.
A capacidade do sistema de pré-tratamento precisa acompanhar o ritmo da eletrodeposição. Um tanque bem dimensionado com pré-tratamento insuficiente é um gargalo garantido. O sistema precisa ser projetado como conjunto integrado, não como equipamentos independentes instalados em sequência.
Cabines, estufas de cura e modernização: o que avaliar no fornecedor
A qualidade da estufa de cura é tão crítica quanto o banho de eletrodeposição. Variações de temperatura ao longo da câmara comprometem a polimerização do filme e geram diferenças de resistência mecânica e anticorrosiva entre peças do mesmo lote. Uma estufa com distribuição de temperatura inconsistente invalida todo o controle feito no banho.
A Technotherm projeta e fabrica estufas industriais de cura e linhas completas de tratamento de superfície para os setores automotivo, agrícola, de máquinas e estruturas metálicas. Para indústrias que já têm linha instalada mas precisam modernizá-la, a Technotherm avalia a infraestrutura existente e propõe soluções de atualização que podem reduzir o custo de implantação e o tempo de parada da produção, sem necessariamente substituir toda a estrutura já em operação.
Conclusão
Em conclusão a eletrodeposição catódica é uma escolha técnica sólida para indústrias que precisam de proteção anticorrosiva consistente em peças com geometria complexa e alto volume de produção. O processo não é o mais barato nem o mais simples de operar, mas em contrapartida entrega resultado onde outros processos falham sistematicamente: nas cavidades, nas quinas e nas regiões internas de estruturas tubulares.
Em primeiro lugar a decisão de adotar pinturas KTL começa pelo dimensionamento correto da linha. Pré-tratamento, banho de eletrodeposição e estufa de cura precisam funcionar como sistema integrado. Uma falha em qualquer uma dessas etapas compromete as outras duas e coloca em risco o retorno do investimento.